Dlaczego awaria jednego elementu napędu wymaga sprawdzenia całego współpracującego układu
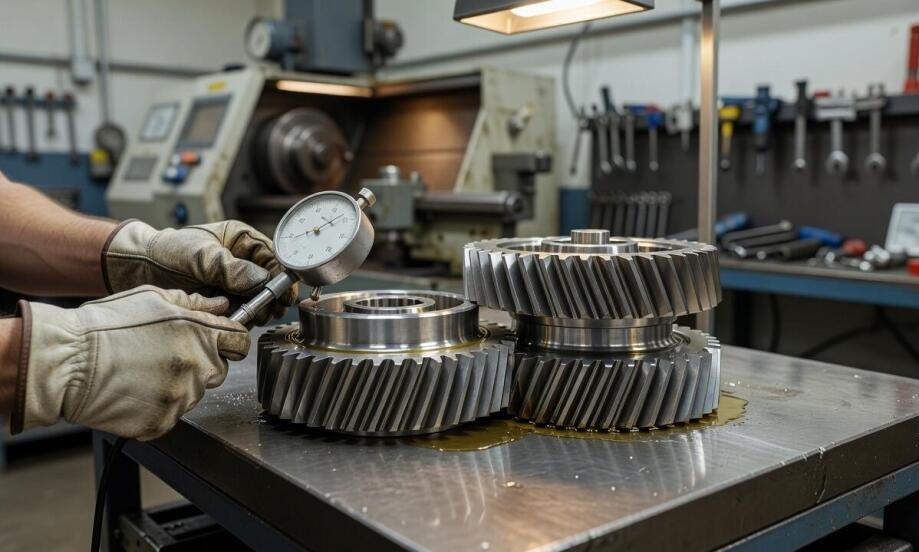
Awaria pojedynczego elementu napędu przemysłowego, takiego jak uszkodzone koło zębate, rzadko stanowi izolowany problem. Służby utrzymania ruchu często decydują się na szybką wymianę wyeksploatowanej części, oczekując natychmiastowego wznowienia produkcji. Niestety w wielu przypadkach po zamontowaniu nowego detalu niepokojące hałasy, nadmierne drgania i intensywne przegrzewanie całego układu nadal się utrzymują. Dzieje się tak, ponieważ pierwotna przyczyna usterki nie tkwiła w samej pękniętej części, ale w zaburzonej interakcji całej pary współpracującej. Mechanizmy przeniesienia napędu funkcjonują jako system naczyń połączonych. Zrozumienie sposobu współpracy poszczególnych komponentów pozwala uniknąć wtórnych uszkodzeń i kosztownych przestojów całej maszyny.
Objawy wskazujące na problem pary współpracującej
Pierwszym sygnałem ostrzegawczym sugerującym nieprawidłowości w całym układzie kinematycznym jest niewłaściwy luz międzyzębny powodujący uderzenia zębów. Gdy przestrzeń między współpracującymi powierzchniami jest zbyt duża, przy każdej zmianie kierunku obciążenia pojawia się twarde, metaliczne stukanie. Zjawisko to występuje szczególnie często podczas gwałtownego przyspieszania maszyny lub hamowania silnikiem. Zęby przechodzą wówczas z jednej flanki na drugą z dużą siłą, co generuje impulsowe drgania skracające żywotność całego napędu. Sytuacja odwrotna, czyli zbyt mały luz boczny, prowadzi do drastycznego wzrostu tarcia. Wynikiem jest miejscowe przegrzewanie się materiału, które w skrajnych przypadkach kończy się trwałym zatarciem powierzchni roboczych.
Kolejnym aspektem wymagającym wnikliwej analizy pozostaje ślad kontaktu zębów, badany najczęściej za pomocą specjalnych past traserskich. Nierównomierny ślad kontaktu koncentruje całe obciążenie na niewielkim fragmencie zęba, co natychmiast prowadzi do jego przeciążenia. Maszyna zaczyna emitować charakterystyczne wycie, buczenie lub świszczące dźwięki nasilające się pod obciążeniem roboczym. W prawidłowo zestawionym mechanizmie siły rozkładają się na całej szerokości wieńca, zapewniając płynne przenoszenie momentu obrotowego. Wszelkie odchylenia od tej normy oznaczają, że nowa część zamontowana w starym układzie ulegnie błyskawicznej degradacji. Wibracje przenoszą się również na korpusy i wały, ukazując bezpośredni wpływ jednej wady na stabilność rozległego zespołu.
Przeczytaj również: Dobór koła do napędu HTD 8M — kiedy materiał i mocowanie mają znaczenie
Pomiary zespołu przed naprawą i precyzyjna obróbka
Przed podjęciem decyzji o regeneracji lub wyprodukowaniu nowego komponentu mechanicy przeprowadzają wnikliwe pomiary diagnostyczne. Podstawową czynnością jest sprawdzenie współosiowości wałów metodami czujnikowymi lub laserowymi. Nawet minimalna niewspółosiowość równoległa lub kątowa sprawia, że mechanizm emituje drgania o częstotliwości odpowiadającej dwukrotnej prędkości obrotowej. Taki stan drastycznie przyspiesza zużycie łożysk oraz uszczelnień. Diagnostyka obejmuje również precyzyjny pomiar grubości zębów za pomocą suwmiarki modułowej lub mikrometru zębatego, co ułatwia ocenę stopnia wyeksploatowania dotychczasowych powierzchni. Równie istotny pozostaje stan osadzenia koła na wale. Wszelkie luzy w połączeniu wpustowym lub wielowypustowym zrujnują pracę nawet najlepiej wykonanego wieńca.
Przeczytaj również: Jak przebiega proces toczenia CNC?
Kluczowym etapem przywracania pełnej sprawności układu jest dokładna obróbka CNC uszkodzonego elementu. Jakość wykończenia decyduje o tym, czy zregenerowany detal wpasuje się w rygorystyczne tolerancje maszyny. Nowoczesne frezowanie obwiedniowe oraz precyzyjne szlifowanie uzębienia pozwalają uzyskać optymalną chropowatość powierzchni i idealny profil ewolwentowy. Proces powstawania trwałego elementu obejmuje również obróbkę cieplno-chemiczną, taką jak nawęglanie czy hartowanie. Ponieważ materiał podczas hartowania ulega nieuniknionym odkształceniom, końcowe szlifowanie odgrywa główną rolę w przywróceniu poprawnej geometrii. Tylko kompleksowe podejście do obróbki gwarantuje zminimalizowanie tarcia i hałasu zazębienia. Gdy poważna awaria unieruchamia kluczową linię technologiczną, firmy nierzadko decydują się na dorabianie kół zębatych w Szczecinie lub innych ośrodkach przemysłowych, szukając partnerów potrafiących odtworzyć element z uwzględnieniem tolerancji całej maszyny.
Ostateczny sukces naprawy przemysłowego mechanizmu napędowego zależy od prawidłowej identyfikacji źródła problemu. Jeśli nadmierne zużycie lub błąd wykonania dotyczy wyłącznie jednego detalu, jego rzetelna wymiana przywróci urządzeniu pełną sprawność. Jeśli jednak nieprawidłowości wynikają z błędów montażowych, wyeksploatowanych łożysk czy skrzywienia wałów, sama wymiana koła zębatego okaże się działaniem krótkotrwałym. Kompleksowa diagnostyka oraz korekta założeń serwisowych chronią nową część przed przedwczesnym zniszczeniem.
Właściwe wsparcie w obszarze precyzyjnej obróbki metali zapewnia Agropol Kłodawa – rodzinna marka z ponad dwudziestoletnim stażem, pod którą oficjalnie zarejestrowany jest Zakład Mechaniczny Agropol Krzywdziński i Spółka. Firma zlokalizowana w pobliżu Gorzowa Wielkopolskiego wspiera przedsiębiorstwa przemysłowe jako niezawodny podwykonawca usług CNC. Posiadając zaawansowany park maszynowy, zakład specjalizuje się w kompleksowym frezowaniu, toczeniu oraz szlifowaniu. Skupienie się na wysokiej jakości wykończenia pozwala na skuteczną regenerację lub tworzenie nowych elementów napędowych, które bezproblemowo zintegrują się z wymagającymi mechanizmami na halach produkcyjnych.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Polecane firmy
-
-
PKN Ziemba Obróbka metali, frezowanie, formy wtryskowe, toczenie, szlifowanie
Spawalnictwo - usługi
woj. mazowieckie05-220 Zielonka, Przemysłowa 2
-

-
A-Lakiernia Spółka z ograniczoną odpowiedzialnością
Lakiernictwo - proszkowe
woj. pomorskie84-300 Lębork, Bolesława Krzywoustego 1
Przeczytaj także
-
 Wyroby z metalu i producenci
Brykieciarka do słomy jako inwestycja w ekologiczną produkcję opału
Inwestowanie w ekologiczną produkcję opału, jak brykietowanie słomy, przynosi wiele korzyści. Umożliwia wykorzystanie odpadów rolniczych, co przyczynia się do ich zmniejszenia. Brykiety ze słomy są...
-
 Usługi i obróbka metali
Jakie trendy dominują w branży wynajmu busów w ostatnich latach?
Branża wynajmu busów przeżywa dynamiczny rozwój, co jest efektem zmieniających się potrzeb klientów oraz rosnącej popularności transportu grupowego. Firmy oferujące wypożyczalnie busów w Koninie...
-
 Wyroby z metalu i producenci
Okucia wrocław – klucz do funkcjonalności i bezpieczeństwa w budownictwie
Okucia odgrywają kluczową rolę w budownictwie, zapewniając nie tylko estetykę, ale także funkcjonalność i bezpieczeństwo. Odpowiednie elementy wpływają na trwałość konstrukcji oraz komfort...
-
 Wyroby z metalu i producenci
Kotwy chemiczne w betonie i cegle dziurawce — jak poprawnie zamontować tuleję siatkową i pręt?
Montaż kotwy chemicznej w betonie i cegle dziurawce wymaga dobrania systemu do rodzaju podłoża, średnicy pręta oraz przewidywanego obciążenia. W cegle z pustkami stosuje się tuleję siatkową,...